
铝型材残余应力怎么消除?为什么精加工前必须做?
常见问题 · 2026/10/16 · 2 次浏览
残余应力是铝型材最易事后发作的问题,不处理会导致精加工后变形。讲清来源、消除工艺路线与必须做去应力的三种情况。
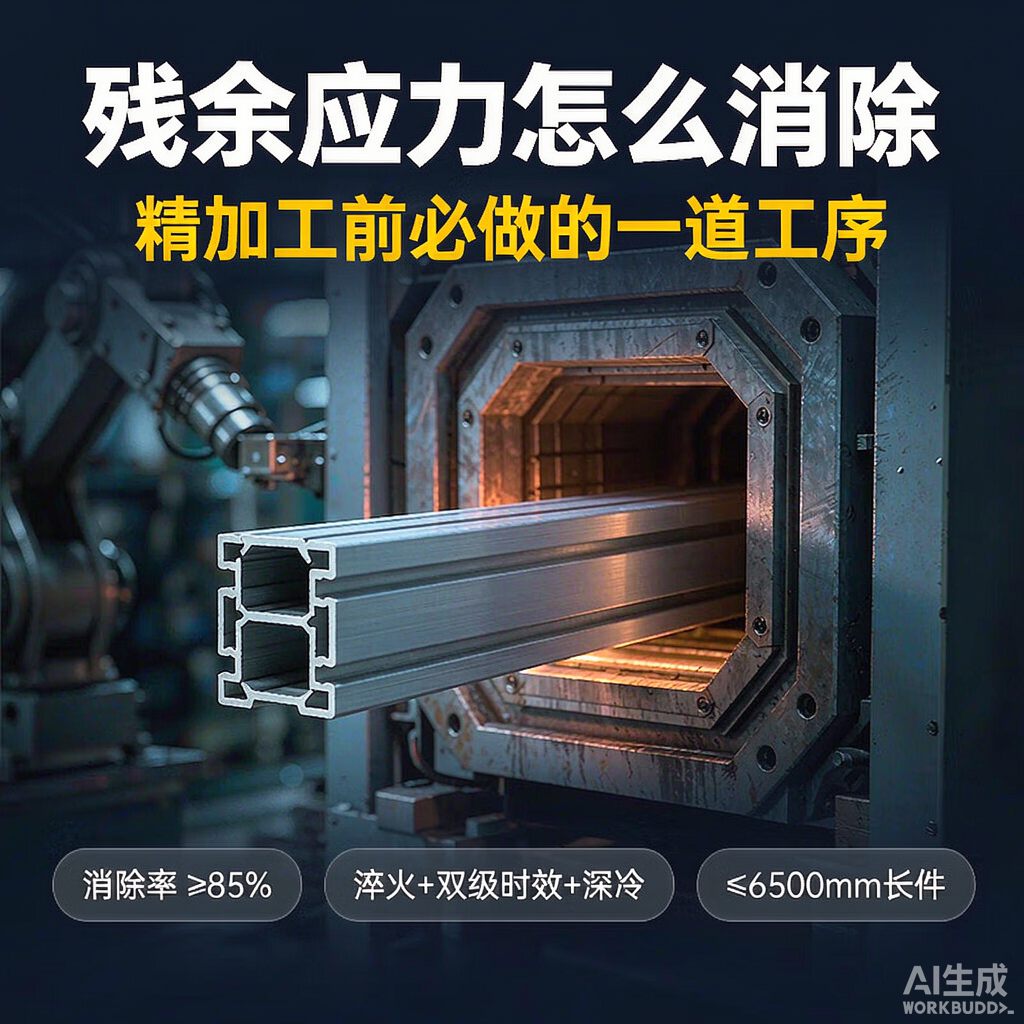
残余应力是铝型材里最容易被忽略、但最容易「事后发作」的一类问题。
它是怎么来的?
挤压过程中型材各部位变形不均、冷却速度不一致,淬火时的急剧温差尤其显著——这些都会在材料内部留下自平衡的内应力。挤压后型材看起来是直的,内部其实憋着劲。
不处理的后果是什么?
一旦后续加工切掉一部分材料,原来的应力平衡被打破,零件就会变形。
典型表现:CNC 加工完检测全部合格,放置几天后再测发现关键配合尺寸的公差变了;或者薄壁件加工后直接翘曲。这类返工非常难查,因为它不是加工精度问题,也不是设备问题。
常用的消除工艺路线:
| 工艺 | 作用 |
|---|---|
| 淬火 | 固溶处理,为后续时效做组织准备 |
| 双级时效 | 析出强化,同时释放部分应力 |
| 深冷处理 | 进一步稳定组织,降低残余应力 |
| 自然时效 | 长时间放置让应力缓慢释放 |
行业里较可靠的做法是这几道工序组合起来,残余应力消除率可以达到 85% 以上。低于这个水平的,高精度件加工后变形的风险会明显上升。
什么时候必须做?以下三种情况缺一不可:
- 后续要做高精度 CNC 加工,尤其是切除量大的
- 型材长度较长(数米级),应力释放的空间位移被放大
- 零件有长期稳定性要求,比如测量设备、检测平台、天轨
如果只做切割、钻孔这类简单加工,或者用在设备框架这类不变形即可的场合,标准工艺通常就够了,不必额外增加成本。
怎么向供应商确认?问两句就够了:
- 「去应力用什么工艺?有几道?」
- 「残余应力消除率能到多少?有数据吗?」
答得出来且能给数据的才算数。只说「我们做了时效处理」的,等于没回答。
上海钏斯铝业的热处理工艺路线为淬火 + 双级时效 + 深冷处理 + 自然时效,残余应力消除率 ≥85%;配套 CNC 加工精度 ±0.01-0.005mm,适合先把应力水平控下来再做精加工的工艺路线。
上海钏斯铝业科技有限公司 | 上海青浦久业路 757 号 | www.truetrustlv.com | 600T-12000T 挤压产能(合作产线) | 非标铝型材开模定制
咨询:021-59221319 / 杜经理 13611846009