
2026上海弧形弯轨铝型材定制:弯弧精度≤0.5°、弯圆误差±0.4mm,RGV/EMS弯轨加工一次讲透
行业动态 · 2026/9/20 · 45 次浏览
2026年弧形弯轨需求爆发,RGV环形轨道、EMS弯道、机器人第七轴均需高精度弯轨。本文详解弧形弯轨的弧度精度、弯圆误差、硬质氧化三大核心参数,并附上采购自检清单与常见问题解答。上海钏斯铝业提供从开模到CNC滚弯的全流程定制服务。免费图纸评估/工艺咨询:杜经理 13611846009
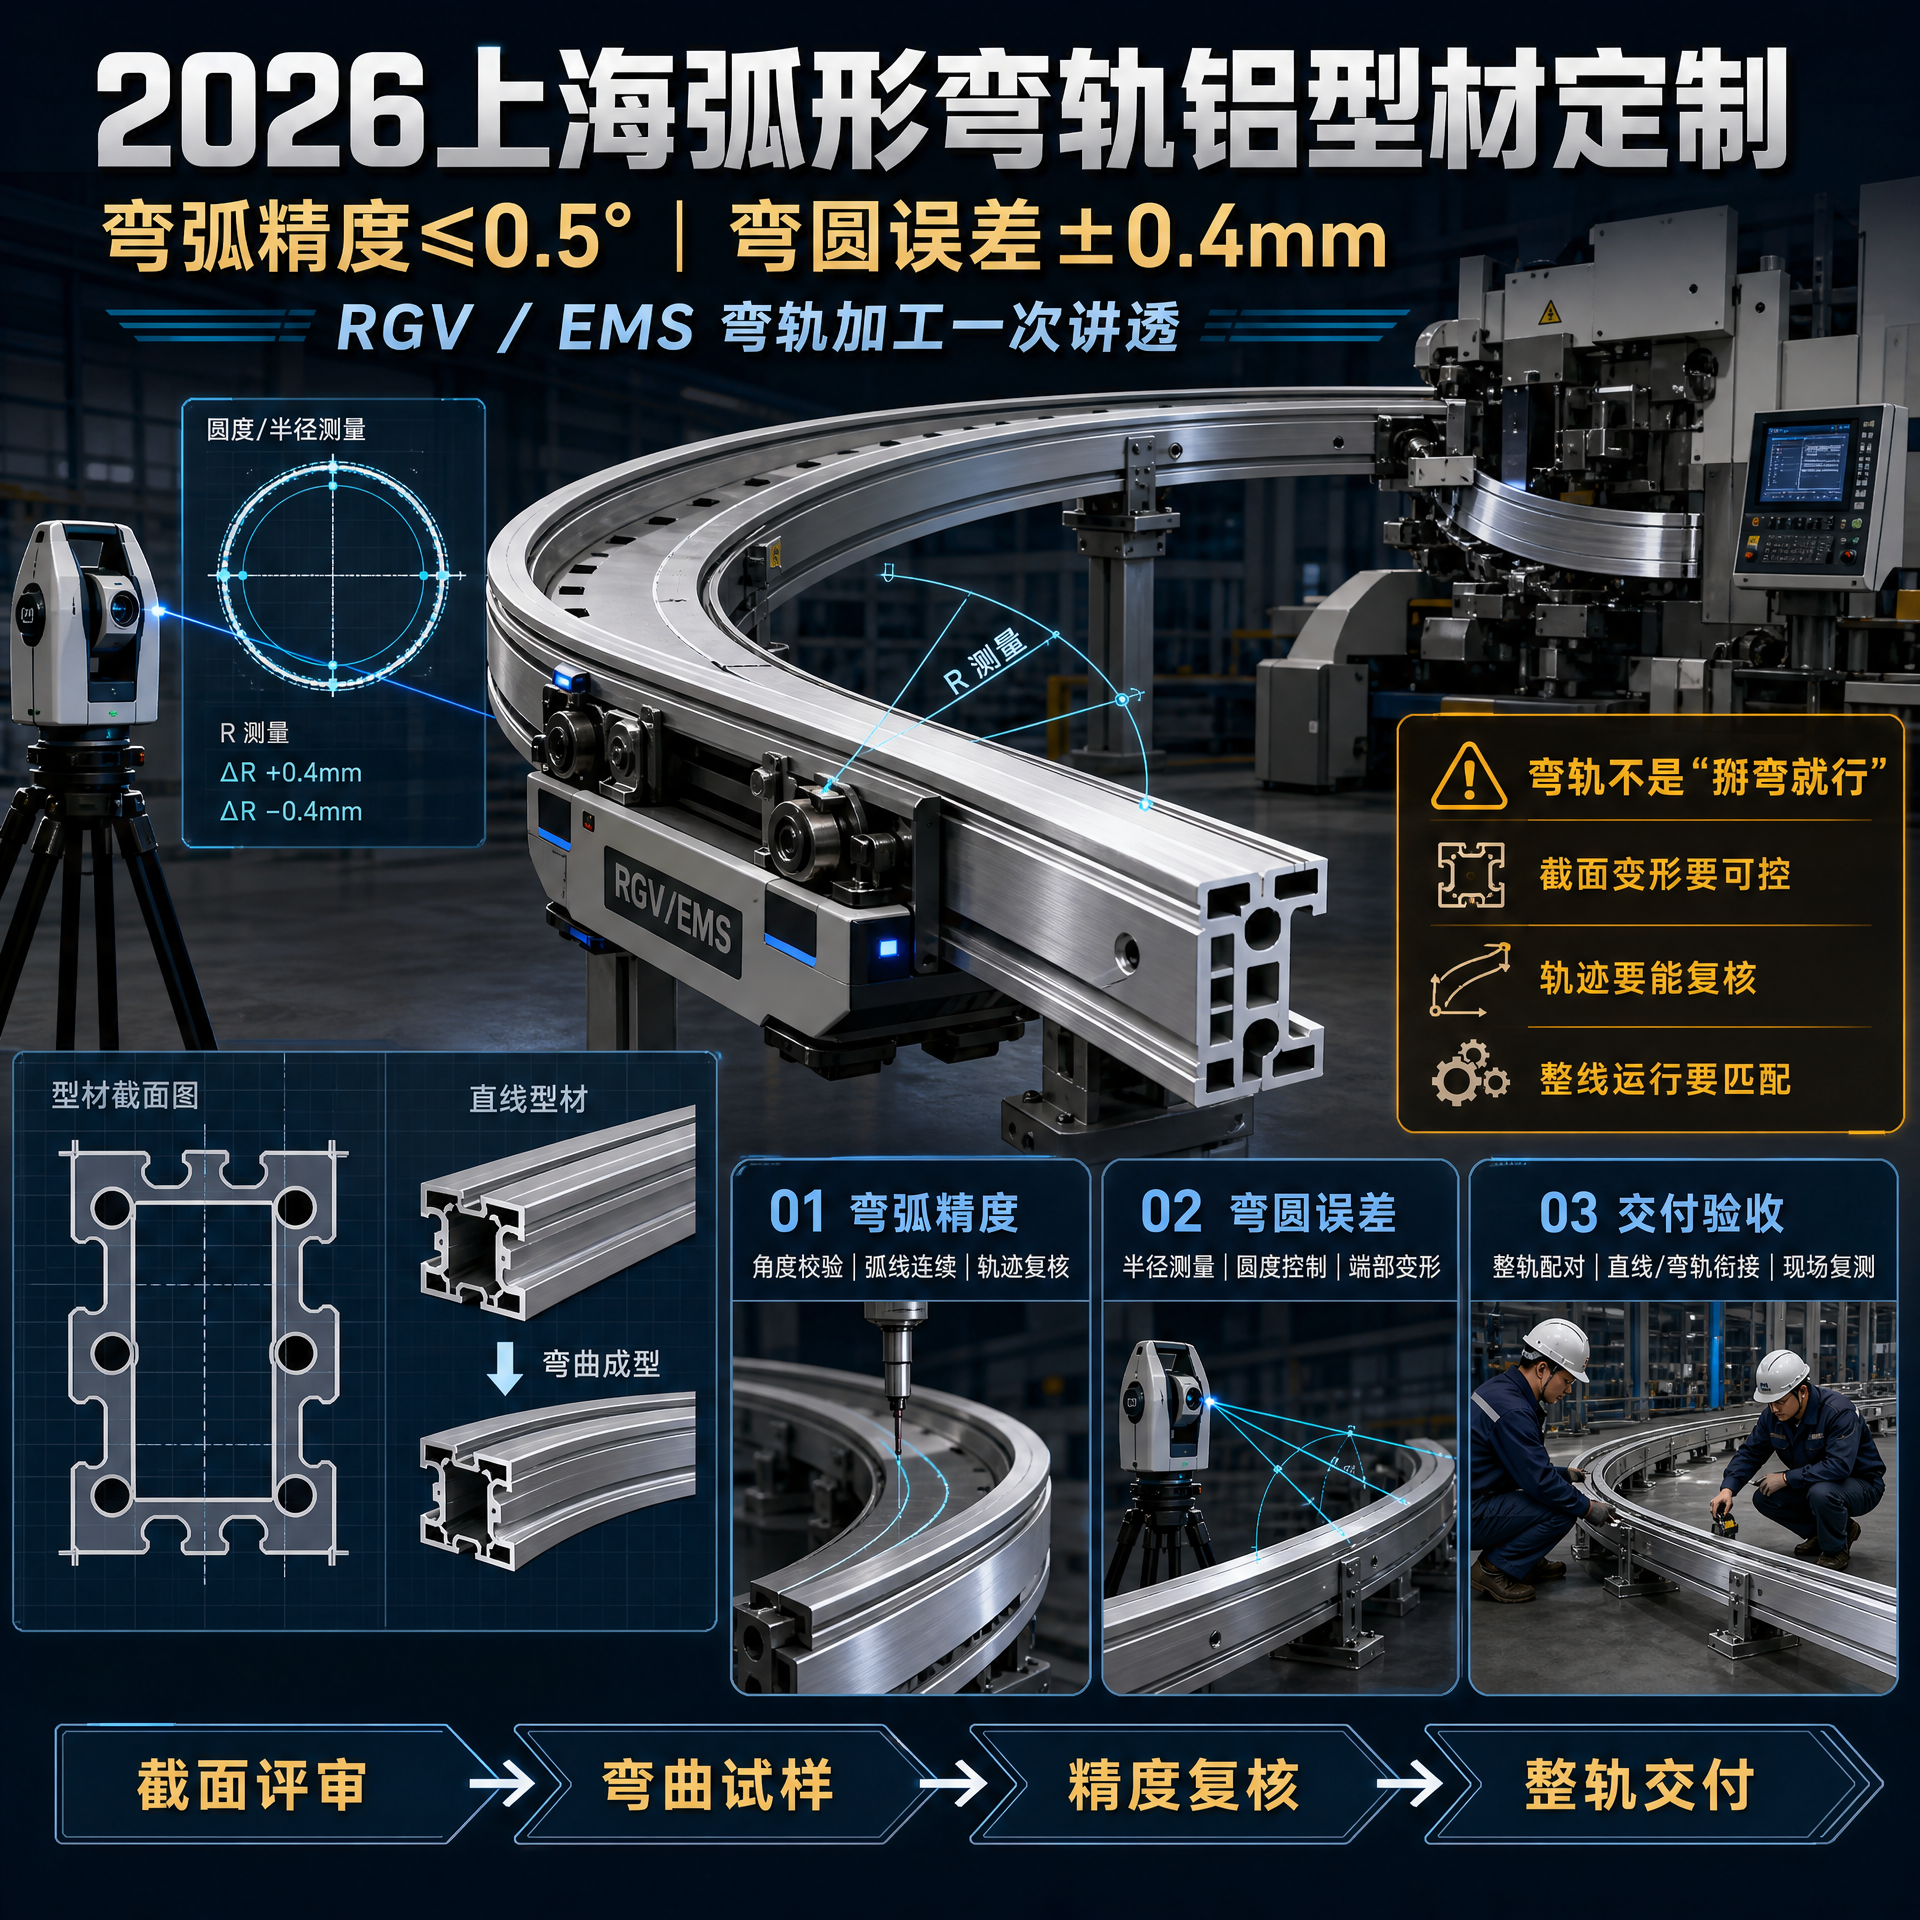
核心结论(本文核心价值): 弧形弯轨是智能物流与自动化产线的“转向关节”,其定制核心在于三大参数:弧度精度≤0.5°(决定转弯平顺性)、弯圆误差±0.4mm(决定拼接顺滑度)、工作面硬质氧化HV400-600(决定弯轨耐磨寿命)。
市场数据显示,全球曲线导轨市场规模持续增长,中国重型自动转弯轨道市场复合增长率达25.8%。对于RGV环形轨道、EMS弯道、机器人第七轴等应用,弧形弯轨的精度直接决定了设备运行的稳定性与寿命。
2026年,智能物流正在从“直线跑”走向“弯道转”。
自动化立体仓库需要环形穿梭车在库区之间循环运转;EMS空中悬挂系统需要在车间拐角处平滑转弯;机器人第七轴需要弧形轨道实现多工位覆盖;快递分拣中心需要S型弯道实现包裹高速分流。直线轨道解决“能走”的问题,弧形弯轨解决“能转”的问题。
根据市场研究报告,2025年全球曲线导轨市场规模约1.56亿美元,预计2035年将达3.02亿美元(QYResearch数据)。中国重型自动转弯轨道市场2020至2024年从38.7亿元增长至96.4亿元,年均复合增长率达25.8%(行业研究数据),其中汽车制造领域(尤其是动力电池产线)成为核心应用场景,占比由52%提升至68%;华东地区以41.2%的市场份额持续领跑。
弧形弯轨,正在成为智能物流装备的核心组件。
上海钏斯铝业在弧形弯轨产业链中的角色:
-
铝型材供应商角色:负责弧形弯轨的铝型材挤压成型+CNC精密滚弯+硬质氧化表面处理
-
不涉及部分:不涉及小车/机器人整机系统集成,专注于轨道部件制造
-
服务对象:RGV/EMS系统集成商、机器人本体厂商、智能仓储解决方案商
三、弧形弯轨和直线轨道,差在哪?
| 对比维度 | 直线轨道 | 弧形弯轨 |
|---|---|---|
| 成型方式 | 挤压成型即可 | 挤压成型+CNC精密滚弯 |
| 行走特性 | RGV小车沿直线路径行走 | RGV小车沿弯道路径转弯 |
| 核心精度 | 直线度≤1.0mm/10m | 弧度精度≤0.5°、弯圆误差±0.4mm |
| 拼接要求 | 直轨对接 | 直线段与弧形段无缝拼接(缝隙≤0.5mm) |
| 表面处理 | 阳极氧化 | 阳极氧化+防刮涂层 或 硬质氧化 |
差在哪一句话总结:直线轨道看“能不能走直”,弧形弯轨看“能不能转顺”。
四、关键参数一:弧度精度——决定转弯平不顺
弧形弯轨的弧度精度是核心指标,直接决定小车在弯道段的运行平稳性。弧度精度超标,小车转弯时会偏离轨道中心线,轻则加速轮组磨损,重则直接脱轨。
关键指标:弧度精度≤0.5°
采购提醒: 弧度精度看的是整段弧长的均匀度,不是“首尾两端对得上就行”。弯圆后的型材弧度需均匀一致,拼接缝隙小。
行业数据: 通过CNC精密滚弯工艺,弧度精度≤0.5°,弯圆误差控制在±0.4mm以内。小半径弯弧采用模具弯弧工艺,采用模具冷弯成型,确保圆弧平滑无褶皱;大半径弯弧采用数控滚弯工艺,精准控制进给量,保证弧度精准。
五、关键参数二:弯圆误差——决定拼接顺不顺
弧形弯轨系统往往包含直线段和弧形段。直线段与弧形段的拼接质量,直接决定小车过弯是否顺畅。弯圆误差超标,直线段与弧形段拼接处存在台阶或缝隙,小车通过时产生冲击和卡顿。
关键指标:弯圆误差±0.4mm,拼接缝隙≤0.5mm
采购提醒: 弯圆误差看的是直线段与弧形段的拼接质量,不是单段弧的独立数据。要求供应商提供直线段与弧形段拼接检测数据。
行业数据: 直线段与弧形段通过CNC精铣端面配合拼接,拼接缝隙≤0.5mm,确保小车在弯道和直线段之间平稳过渡、无卡顿。
六、关键参数三:硬质氧化——决定弯轨磨不磨
弧形弯轨的工作面与小车轮组长期高频往复摩擦。普通阳极氧化膜薄而软(10-15μm),很快会被磨穿。弧形弯轨工作面必须做硬质氧化或阳极氧化+防刮涂层处理。
关键指标:硬质氧化膜厚25-80μm、硬度HV400-600;或阳极氧化+防刮涂层,表面硬度HV≥85
采购提醒: 硬质氧化看的是逐批膜厚硬度报告,不是“口头承诺做了硬质氧化”。要求供应商提供每批次的膜厚和硬度检测数据。
七、弧形弯轨的材质与截面设计
主流材质: 6061-T6高强度铝合金(屈服强度≥240MPa,经T6热处理)和6063-T5铝合金。6061-T6适合重载场景(300kg-1000kg);6063-T5表面质量好、挤压成型性优,适合轻载和外观要求高的场景。
执行标准: GB/T 6892-2023高精级
截面设计: 弧形弯轨的截面往往需要集成导向槽、安装固定位等功能结构,一体挤压成型。普通挤压厂无法胜任,需要专业的复杂截面开模能力。
上海钏斯铝业的弧形弯轨定制能力:
-
弯轨形式: 支持半圆弯轨、弧形弯轨、环形弯轨、S型弯轨、U型弯轨、多段弧组合等多种形式
-
转弯半径: 最小转弯半径可达500mm-1000mm(可定制)
-
最大挤压长度: 20M
-
材质选择: 6061-T6 / 6063-T5
-
执行标准: GB/T 6892-2023高精级
-
表面处理: 阳极氧化+防刮涂层 / 硬质氧化
八、典型应用场景
| 应用场景 | 弯轨形式 | 典型载重 | 核心要求 |
|---|---|---|---|
| RGV环形穿梭车 | 环形弯轨 | 300kg-1000kg | 弧度精度、拼接平滑 |
| EMS空中弯道 | 弧形弯轨 | ≤500kg | 轻量化、硬质氧化 |
| 机器人第七轴轨道 | 弧形弯轨 | ≤500kg | 弯圆精度、去应力 |
| 快递分拣S型弯道 | S型弯轨 | — | 多段复合弧度 |
| 输送线转弯导轨 | 半圆弯轨 | ≤500kg | 180°转弯、无缝拼接 |
| 环形智能仓储 | 环形弯轨 | — | 连续循环运行 |
九、采购自检3问
在跟供应商签订合同前,问自己3个问题:
-
供应商有没有CNC精密滚弯设备? ——普通折弯做不了弧形弯轨,必须用数控滚弯设备或模具弯弧工艺
-
供应商能不能提供弧度精度和弯圆误差检测报告? ——不能提供的,直接pass
-
供应商能不能提供逐批硬质氧化膜厚硬度报告? ——不能提供的,直接pass
十、常见问题(FAQ)
Q1:弧形弯轨和直线轨道有什么区别?
直线轨道是RGV小车沿直线路径行走的轨道,工艺相对简单。弧形弯轨是RGV小车在弯道路径上转弯的轨道,需要通过CNC精密滚弯工艺将直线型材加工成特定弧度,实现小车在弯道段的平稳转弯。一句话:直线轨道看“能不能走直”,弧形弯轨看“能不能转顺”。
Q2:弧形弯轨的弧度精度和弯圆误差一般能达到多少?
通过CNC精密滚弯工艺,弧度精度可控制在≤0.5°,弯圆误差控制在±0.4mm以内,确保直线段与弧形段无缝拼接,小车转弯平稳无卡顿。
Q3:弧形弯轨的最小转弯半径能做到多少?
最小转弯半径可达500mm-1000mm,可根据客户产线布局定制。转弯半径越小,对轨道加工精度和转向系统要求越高,建议在满足产线空间的前提下尽量采用较大转弯半径以保证小车运行平稳性。
Q4:弧形弯轨用什么材质?
主流材质为6061-T6(屈服强度≥240MPa,适合重载场景)和6063-T5(表面质量好,适合轻载和复杂截面)。根据载重工况和截面复杂度综合选择。
Q5:弧形弯轨为什么要做硬质氧化?
弧形弯轨的工作面与小车轮组长期高频往复摩擦。普通阳极氧化膜薄而软(10-15μm),很快会被磨穿。硬质氧化膜厚25-80μm、硬度HV400-600,才能长期高频磨损不失效。
我们是上海钏斯铝业,上海青浦的高端铝异型材定制工厂,聚焦RGV/EMS轨道、机器人吊轨、重载地轨、弧形弯轨四大核心品类。弧形弯轨、环形弯轨、S型弯轨——带图纸来聊。