
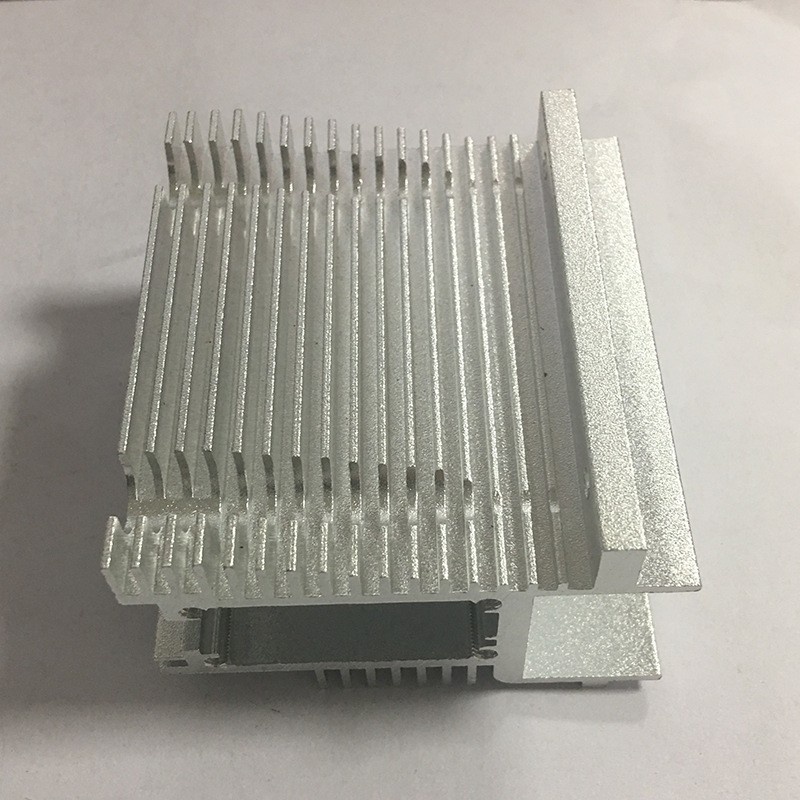
高密齿散热器铝型材开模
铝型材定制 · 20 次浏览
上海钏斯铝业专业承接高密齿散热器铝型材开模定制,专为AI推理服务器、边缘计算工作站、GPU服务器等高热流密度风冷场景配套。采用CAE金属流动仿真技术优化齿形拓扑结构与模具流道,配合等温挤压工艺,有效解决高密齿开模的崩齿、歪齿、齿尖填充不满等难题。最小齿厚0.5mm,最大齿高60mm,齿高比最高可达15:1,散热面积比普通型材提升40%以上,同等功耗下芯片温度可降低5-8℃。齿厚偏差±0.03mm,基板平面度≤0.05mm/100mm,齿部直线度≤0.3mm/m。支持梳齿、交错齿、针鳍、斜齿等多种齿形结构定制。从挤压、CNC精加工到表面处理全流程一站式交付,常规结构7-10天出样,50kg起订。欢迎联系杜经理 13611846009。
联系我们
产品详情
高密齿散热器铝型材,专为AI推理服务器、边缘计算工作站、GPU服务器等场景开发。高密齿散热器型材因其截面形状复杂、舌比值(悬臂∶齿间距)大,模具设计难度大、试模成功率低。齿越密,模具的悬臂就越长越细,挤压时金属冲击力集中在悬臂根部,稍不注意就是崩齿、歪齿、齿尖填充不满。模具设计的关键在于通过合理的金属分配供应和流速调整,降低金属挤压成形时对悬臂的冲击。
本产品聚焦风冷散热对型材“高散热密度、低风阻、高成型精度”的核心需求,提供从齿形拓扑优化、CAE金属流动仿真、模具开发、等温挤压到精密深加工的一站式开模定制服务。
01 品质从原材料开始
采用A00原生铝锭生产,不含废铝,导热系数稳定,同批次产品散热性能一致性强。常规风冷场景选用6063-T5铝合金,成型性好、性价比高;高功率场景可选用1070纯铝系,导热系数更优,散热性能提升10%以上;重载安装场景选用6061-T6高强度铝合金,刚性强、不易变形。
02 CAE仿真与高密齿专属模具设计
针对高密齿散热器型材截面形状复杂、舌比值大的特点,采用CAE金属流动仿真技术优化齿形拓扑结构与模具流道,合理分配金属流速,降低挤压时对悬臂的冲击。每一款高密齿截面均独立设计专属模具。模具采用H13热作模具钢真空热处理成型,保障齿形精度与模具寿命。
03 等温挤压与精密成型
采用等温挤压工艺,实现超薄齿、大高宽比的复杂齿形结构,最小齿厚可达0.5mm,最大齿高60mm,齿高比最高可达15:1。齿形均匀一致,无崩齿、歪齿缺陷,保障风道均匀通畅。齿厚偏差控制在±0.03mm以内,成型无塌齿缺料问题。齿部直线度≤0.3mm/m,基板平面度≤0.05mm/100mm。
04 低应力稳定工艺
严格执行双级恒温时效工艺,充分释放型材内部残余应力,机加工后基板翘曲变形量极小。基板平面度≤0.05mm/100mm,保障散热片与芯片紧密贴合,有效降低接触热阻。
05 高精级CNC加工
配备五轴CNC加工中心等精密设备,可完成高密齿散热器的齿顶精铣修整、基板平面精磨、安装孔钻孔攻丝、热管槽加工等深加工工序。加工精度±0.01-0.005mm,多台进口机床及超长铝型材加工中心行程长达6.5米。
加工能力参数:
| 项目 | 参数/说明 |
|---|---|
| 适用场景 | AI推理服务器、边缘计算工作站、GPU服务器、5G基站AAU、大功率LED |
| 可选材质 | 6063-T5高导热铝合金、1070纯铝系、6061-T6高强度铝合金 |
| 执行标准 | GB/T 6892-2023高精级 |
| 截面范围 | 宽度30mm-400mm |
| 齿形结构 | 梳齿、交错齿、针鳍、斜齿等多种齿形 |
| 最小齿厚 | 0.5mm |
| 最大齿高 | 60mm |
| 齿高比 | 最高可达15:1 |
| 齿厚公差 | ±0.03mm |
| 齿间距公差 | ±0.05mm |
| 安装基准面公差 | ±0.05mm |
| 基板平面度 | ≤0.05mm/100mm |
| 齿部直线度 | ≤0.3mm/m |
| 表面处理 | 本色阳极氧化、黑色阳极氧化、高辐射散热涂层、导电氧化 |
| 深加工配套 | CNC精切、钻孔攻牙、基板精磨、去毛刺、热管槽加工 |
| 开模周期 | 常规结构7-10天出样 |
| 批量交期 | 样品确认后10-15天 |
| 起订量 | 支持50kg级研发打样 |
| 生产产地 | 上海青浦 |
高密齿散热器选型参考:
| 应用场景 | 推荐材质 | 推荐齿形 |
|---|---|---|
| AI推理服务器风冷 | 6063-T5 | 高密梳齿 |
| GPU服务器风冷模组 | 6063-T5 / 1070纯铝 | 交错齿 |
| 边缘计算工作站 | 6063-T5 | 针鳍齿 |
| 5G基站AAU散热 | 6061-T6 | 斜齿 |
| 大功率LED散热片 | 6063-T5 | 高密梳齿 |
典型应用场景:
-
AI推理服务器风冷散热器
-
边缘计算工作站散热片
-
GPU服务器风冷模组
-
中小型算力站散热型材
-
AI工业视觉设备散热
-
5G基站AAU散热器
-
大功率LED散热片
-
通信设备散热型材
-
工控设备散热器
FAQ(常见问题)
Q1:高密齿散热器铝型材和普通散热器铝型材有什么区别?
A:高密齿散热器型材的齿更薄、齿间距更小、齿高比更大——最小齿厚可达0.5mm,齿高比最高可达15:1,在有限基板面积上布置更多散热齿片,散热面积比普通型材提升40%以上。但高密齿模具设计难度大,齿越密,模具的悬臂就越长越细,挤压时金属冲击力集中在悬臂根部,容易出现崩齿、歪齿、齿尖填充不满等缺陷。我司采用CAE金属流动仿真与等温挤压工艺,有效解决高密齿成型难题,齿厚偏差控制在±0.03mm以内。
Q2:高密齿散热器铝型材的齿高比能达到多少?
A:齿高比最高可达15:1(齿高60mm/齿厚0.5mm)。高齿比意味着在有限基板面积上获得更大的散热面积,散热效率更高。但齿高比越大,模具悬臂越长越细,挤压难度越高。我司通过优化齿形拓扑结构与模具流道设计,合理分配金属流速,降低挤压时对悬臂的冲击,保障高齿比型材的成型质量。
Q3:高密齿散热器铝型材可以选用哪些材质?
A:常规风冷场景选用6063-T5铝合金,成型性好、性价比高;高功率场景可选用1070纯铝系,导热系数更优,散热性能提升10%以上;重载安装场景选用6061-T6高强度铝合金,刚性强、不易变形。采用A00原生铝锭生产,不含废铝,导热系数稳定,同批次产品散热性能一致性强。
Q4:高密齿散热器铝型材的最小齿厚能做到多少?
A:最小齿厚可达0.5mm,齿厚偏差控制在±0.03mm以内。齿越薄,散热齿片数量越多、散热面积越大,但模具悬臂越长越细、挤压难度越高。我司通过等温挤压工艺和精密模具设计,保障超薄齿的成型精度,无崩齿、歪齿、塌齿缺陷,保障风道均匀通畅。
Q5:高密齿散热器铝型材的开模周期和交期是多少?
A:常规结构开模周期7-10天出样,批量交期样品确认后10-15天交付。高密齿散热器型材因截面形状复杂、模具设计难度大,建议提前沟通齿形结构(梳齿、交错齿、针鳍、斜齿等)和散热要求。
